鍋爐壓力容器屬于高風險承壓特種設備,長期在高溫、高壓、介質腐蝕的工況下運行,材料成分是否達標直接關系設備運行安全,一旦出現材質錯用、合金元素缺失、有害雜質超標,極易引發泄漏乃至爆炸事故,因此原材料、焊接接頭、關鍵零部件的材質核驗是制造與檢驗環節不可缺少的一環。直讀光譜儀依托原子發射光譜技術,能夠快速完成金屬多元素定量分析,成為鍋爐壓力容器行業材質核驗的重要檢測設備,廣泛用于原材料入廠復檢、加工過程復核、焊縫材質確認以及成品抽檢等場景,為承壓設備筑牢材質安全防線。
直讀光譜儀檢測的核心邏輯就是利用不同金屬原子獨有的特征光譜完成定性定量分析,檢測過程主要分為樣品預處理、儀器標準化校準、火花激發采集光譜、分光轉換信號、數據計算輸出結果這幾個關鍵環節,整套流程貼合鍋爐壓力容器各類鋼材的檢測需求,可檢測碳鋼、低合金鋼、鉻鉬耐熱鋼、不銹鋼、鎳基合金等承壓設備常用材料,對碳、硅、錳、磷、硫、鉻、鎳、鉬、釩等關鍵合金元素與有害雜質都可以實現同步測定。
樣品預處理是保障檢測數據真實可靠的前置條件,鍋爐壓力容器的鋼板、鍛件、管件、焊縫表面往往帶有氧化皮、銹蝕、油污、焊渣、涂層,這些表層物質會干擾火花激發效果,造成檢測結果偏差,因此檢測前必須對被測位置進行打磨處理。操作人員使用砂輪或者磨樣設備去除表面氧化層與污染物,打磨出平整、干凈、無明顯凹坑的金屬基體表面,保證激發區域金屬基體完全裸露。試樣需要具備足夠厚度,防止火花擊穿樣品,同時保證樣品和儀器激發臺接觸緊密,避免出現漏氣現象,對于焊縫窄小區域,需要打磨出足夠的激發面積,滿足檢測的基礎條件。
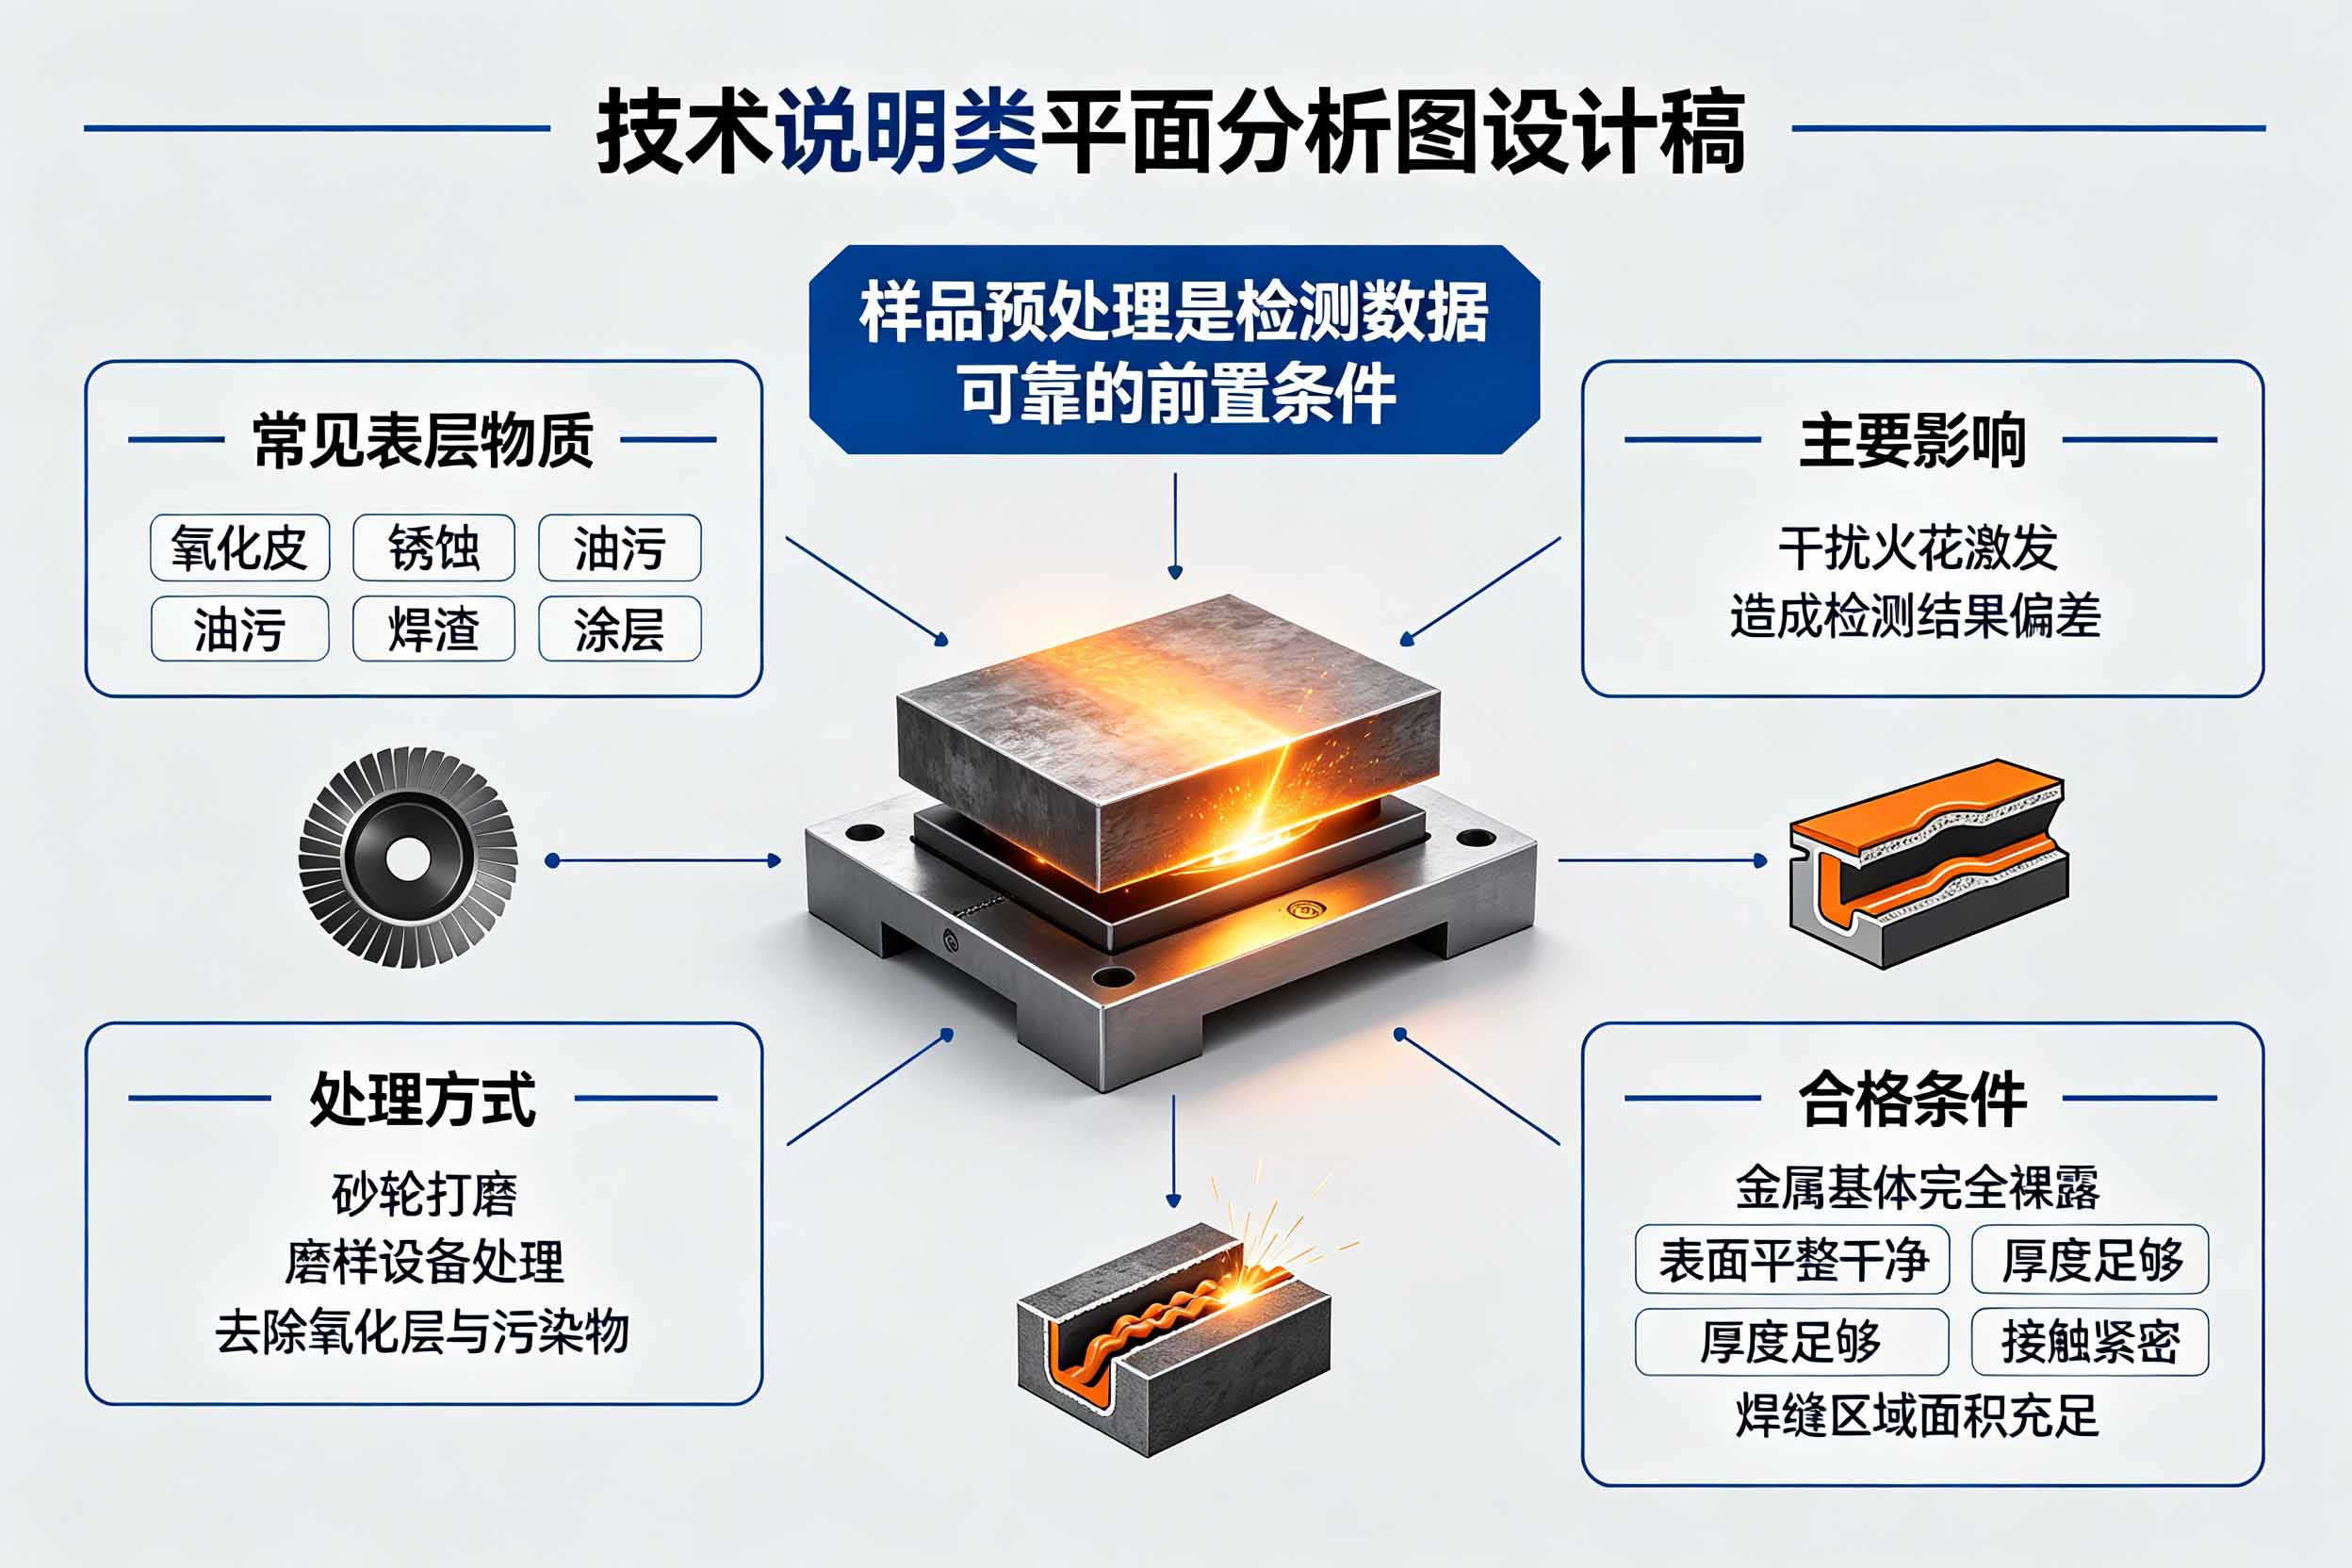
鍋爐壓力容器檢測樣品預處理分析圖
樣品準備完成之后,需要對直讀光譜儀開展標準化校準工作。儀器開機之后,選用和被測材料基體相匹配的國家標準物質,完成類型標準化,校正儀器長時間運行帶來的信號漂移,建立起譜線強度和元素含量之間的對應校準曲線。鍋爐壓力容器材質種類繁雜,鐵基碳鋼、鉻鉬合金鋼、不銹鋼基體差異較大,需要選用對應基體的標樣完成校準,校準結束后還會使用控制樣品開展驗證,確認儀器狀態穩定,方可正式開展樣品檢測,更換氬氣、長時間連續檢測之后,同樣需要重新校準,規避儀器狀態波動帶來的誤差。
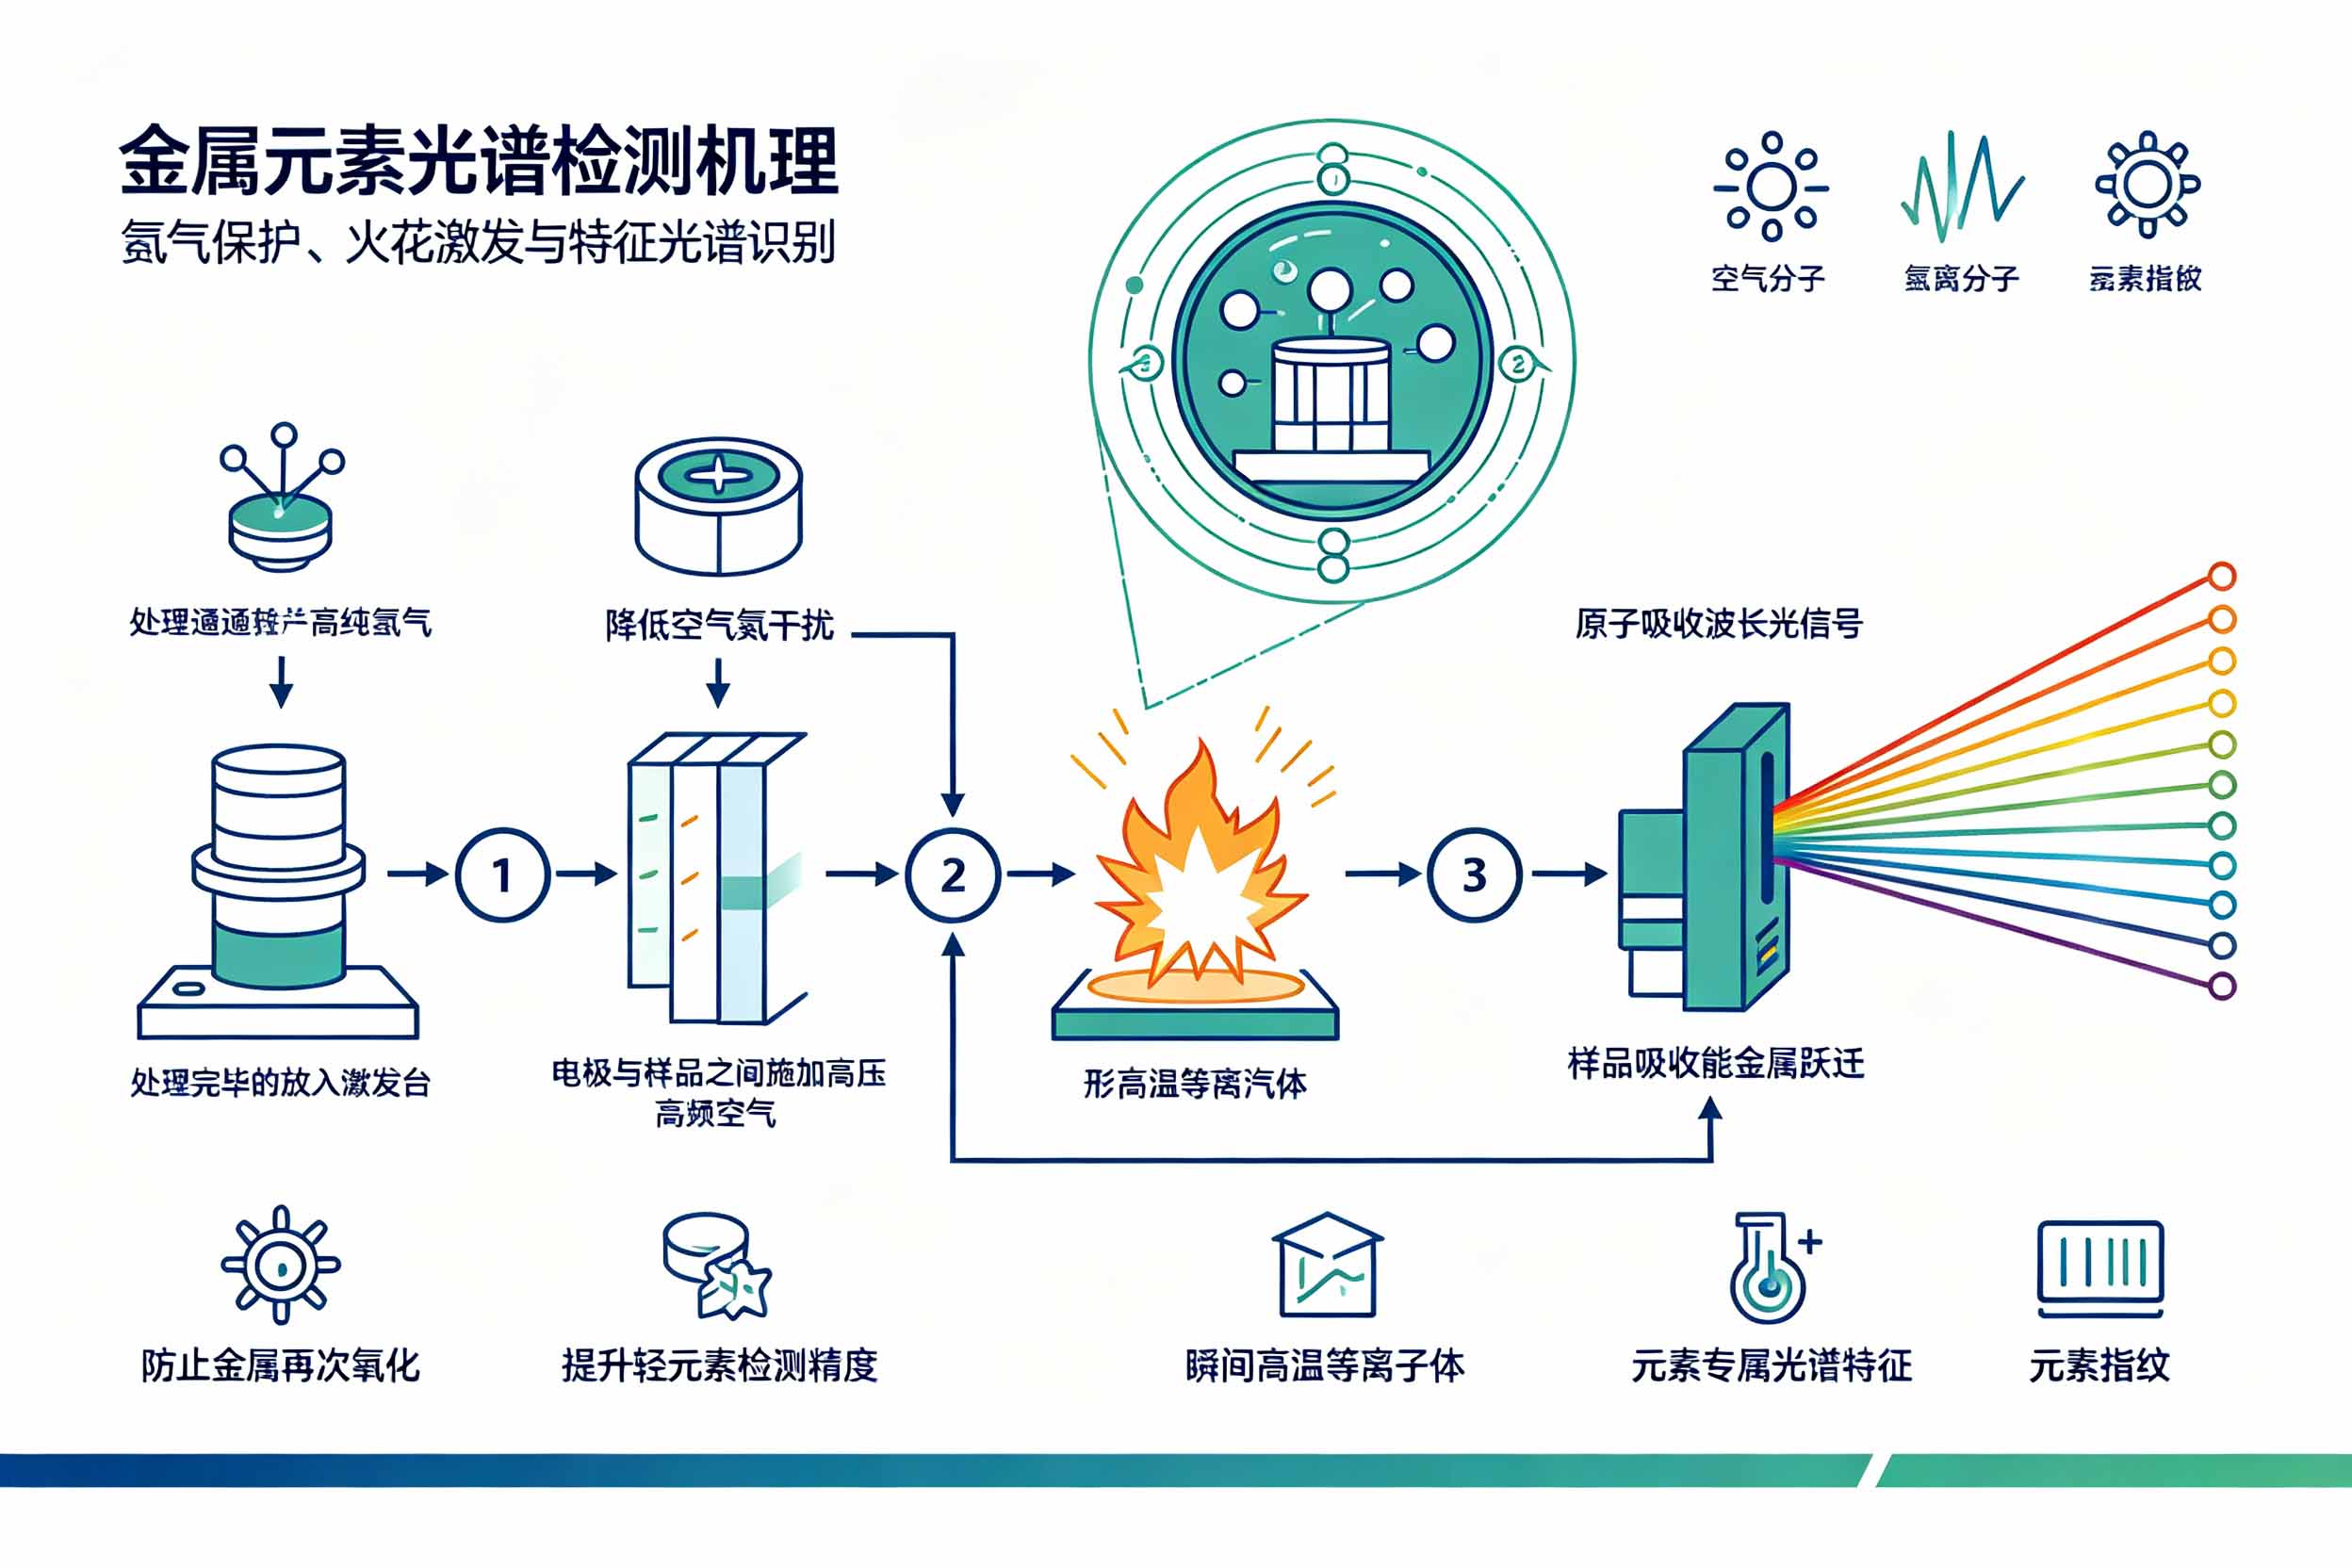
金屬樣品火花直讀光譜檢測流程分析圖
正式檢測時,將處理完畢的樣品放置在激發臺,儀器向激發腔通入高純氬氣,把腔內空氣置換排出,氬氣保護既可以避免火花激發過程中金屬樣品再次氧化,也可以隔絕空氣中氮元素對檢測信號造成干擾,這一步對碳、硫、磷等輕元素的精準檢測尤為關鍵。電極與待測金屬樣品之間施加高壓,產生高頻火花放電,瞬間形成高溫等離子體,樣品表面微小區域的金屬被汽化,金屬原子吸收能量躍遷到高能級,高能狀態并不穩定,原子迅速回落至低能級,向外釋放出對應元素獨有的特征波長光信號,每一種金屬元素都擁有專屬的光譜特征,相當于金屬的元素指紋。
混合的復合光被導入分光系統,光柵將復合光按照不同波長進行色散拆分,拆分后的各類特征譜線投射到光電檢測器上,光信號被轉化為可以讀取的電信號,譜線的信號強度和樣品內部對應元素的含量存在對應關系,儀器調取前期建立的校準曲線,將采集到的譜線強度換算成各類元素具體質量分數,在數十秒之內就可以輸出全部待測元素的檢測數據,同時匹配內置牌號數據庫,完成材料牌號的初步判定。為降低偶然誤差,同一個檢測點位一般會進行多次激發,取多次檢測的平均值作為最終檢測結果,檢測完成之后所有檢測數據、樣品編號、檢測時間全部留存歸檔,滿足鍋爐壓力容器行業質量追溯的管理要求。
在鍋爐壓力容器實際生產檢驗當中,直讀光譜儀的檢測場景覆蓋生產全鏈條。原材料入庫階段,對鋼板、鍛件、管件開展抽檢復核,核對實物成分和材質證明書是否一致,從源頭規避混料錯料問題;下料加工之后,對切割后的零部件再次復核,避免多牌號物料生產過程中發生混用;焊接作業之前,核驗母材以及焊材成分,保障焊接工藝匹配;焊接完成后,對焊縫區域開展檢測,核查焊縫合金元素含量,排查焊接過程合金元素燒損帶來的隱患;成品出廠以及設備定期檢驗階段,也可以借助移動式直讀光譜儀對設備關鍵部位開展現場材質核驗,彌補實驗室取樣檢測的局限。
當然直讀光譜儀檢測也存在相應的使用條件,需要樣品具備導電的金屬基體,表面處理質量會直接左右結果準確度,針對部分薄壁、細小異形工件,需要搭配專用夾具或者制樣之后再檢測。檢測結果輸出之后,技術人員會結合鍋爐壓力容器相關國家標準、設備設計文件對數據進行研判,當元素含量超出標準允許范圍,就判定材質不符合使用要求,杜絕不合格材料投入承壓設備制造。
整體來看,直讀光譜儀憑借檢測速度快、多元素同步檢測、分析精度良好的特點,改變過去傳統化學濕法分析周期長、操作繁瑣的短板,把材質成分核驗落到生產的各個環節,以成分數據把控鍋爐壓力容器用材質量,為特種設備安全運行提供堅實的技術支撐,是承壓設備制造行業質量管控體系里不可或缺的檢測手段。
?
